سیمان سفید پاش بادی برای پاشش ملاتهای پایه سیمانی روی دیوار، سقف و برخی سطوح ساختمانی به کار میرود.
کاربر معمولاً با جستوجوی این عبارت میخواهد بداند دستگاه در چه پروژهای قابل استفاده است، چه ملاتی باید داخل آن قرار بگیرد و برای رسیدن به پوشش یکنواخت چه شرایطی لازم است.
در این راهنما تمرکز بر خودِ فرآیند استفاده است، نه معرفی تبلیغاتی یک مدل خاص.
از آنجا که مشخصات فنی محصول، ظرفیت مخزن، نوع نازل و فشار کاری در اطلاعات ورودی ارائه نشده است، اعداد قطعی درباره فشار، دبی، ظرفیت یا بازدهی بیان نمیشود.
این نکته اهمیت دارد، زیرا عملکرد هر دستگاه به طراحی آن و دستورالعمل سازنده وابسته است.
سیمان سفید پاش بادی چیست
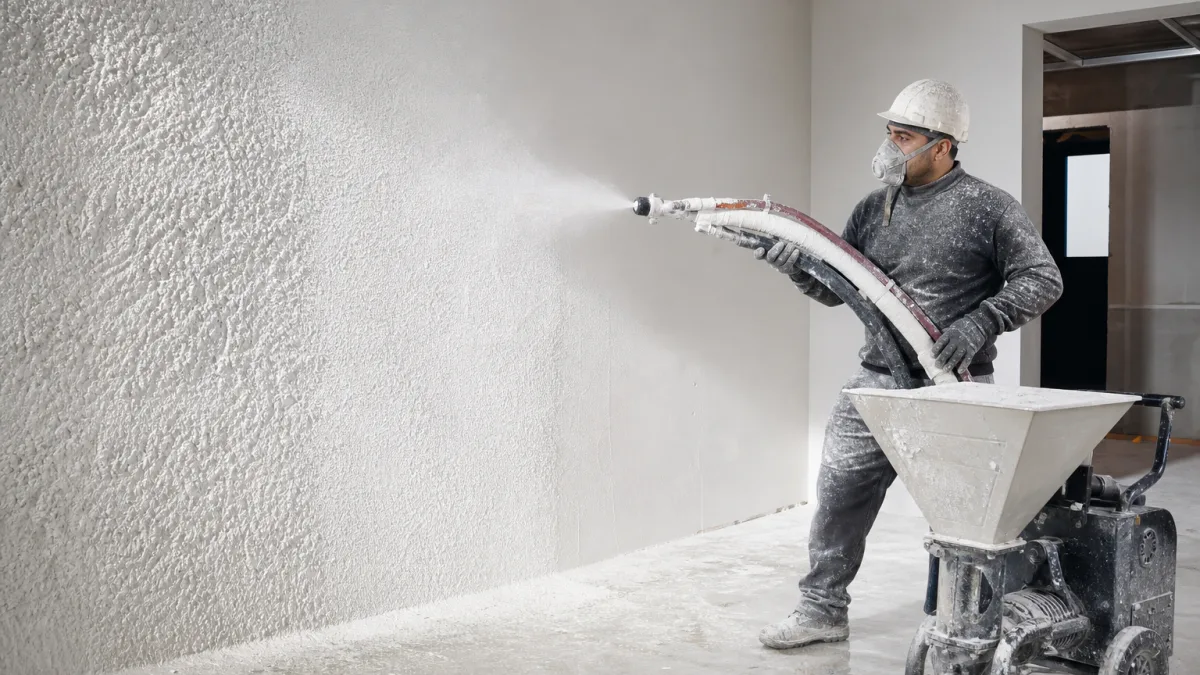
سیمان سفید پاش بادی تجهیزی است که با کمک هوای فشرده، ملات آمادهشده را از مسیر خروجی و نازل روی سطح پخش میکند.
در این فرآیند، نیروی هوا به جدا شدن و پرتاب شدن ذرات ملات کمک میکند.
این دستگاه با ابزارهای پاشش رنگ تفاوت دارد، زیرا ملاتهای سیمانی معمولاً دانهبندی، چسبندگی و وزن بیشتری دارند.
بنابراین نمیتوان هر دستگاه رنگپاش یا پیستوله بادی را برای اجرای ملات سفید مناسب دانست.
پیش از انتخاب یا استفاده، باید بررسی شود که دستگاه برای مواد پایه سیمانی طراحی شده باشد.
وجود مسیر عبور مناسب، نازل قابل استفاده برای ملات و امکان تمیزکاری، از عوامل مهم در کارکرد قابل قبول دستگاه هستند.
کاربردهای مناسب دستگاه
تناسب میان دستگاه و پروژه، نخستین شرط استفاده درست است.
این تجهیز میتواند برای اجرای لایههایی مانند اندودهای سیمانی، پوششهای تزئینی پایه سیمان و برخی ملاتهای سفید قابل پاشش بررسی شود.
قابل پاشش بودن ملات باید پیش از شروع کار مشخص شود.
ملات بسیار خشک، گلولهشده یا دارای ذرات درشت ممکن است در مسیر خروجی گیر کند.
ملات بیش از حد رقیق نیز ممکن است روی سطح شره کند یا پوشش کافی ایجاد نکند.
استفاده از دستگاه برای پروژههای کوچک، ترمیم محدود یا سطوحی که نیاز به کنترل دستی دارند، به شرایط کار و مهارت اپراتور بستگی دارد.
در پروژههای بزرگ نیز سرعت اجرا بهتنهایی معیار کافی نیست.
تأمین هوای فشرده، دسترسی به آب برای شستوشو، آمادهسازی مداوم ملات و کنترل کیفیت سطح باید همزمان در نظر گرفته شود.
سطح مناسب برای پاشش
سطح زیرکار باید پیش از پاشش آماده شود.
گردوغبار، چربی، ذرات سست، رنگ پوستهشده و آلودگیهای قابل جدا شدن میتوانند چسبندگی لایه جدید را کاهش دهند.
درزها و ترکهای فعال نیز نباید صرفاً با پاشش یک لایه سفید پوشانده شوند.
ابتدا باید علت و وضعیت آنها بررسی شود و در صورت نیاز تعمیر مقدماتی انجام گیرد.
سطح خیلی خشک و جاذب ممکن است آب ملات را سریع جذب کند و زمان کارپذیری را کاهش دهد.
در مقابل، رطوبت اضافی یا وجود آب ایستاده میتواند اجرای یکنواخت را دشوار کند.
شرایط واقعی زیرکار باید با دستورالعمل ملات و توصیه سازنده دستگاه هماهنگ باشد.
برای گوشهها، اطراف بازشوها و قسمتهایی که نیاز به ضخامت مشخص دارند، استفاده از ابزار کمکی و کنترل دستی ممکن است ضروری باشد.
آمادهسازی ملات پیش از کار
کیفیت پاشش تا حد زیادی پیش از روشن شدن کمپرسور تعیین میشود.
مواد خشک باید مطابق دستور مصرف همان محصول با آب ترکیب شوند.
افزودن آب بر اساس حدس یا برای روانتر شدن سریع ملات، میتواند به افت چسبندگی، شره کردن یا تغییر ظاهر پوشش منجر شود.
ملات باید به اندازهای روان باشد که از مسیر دستگاه عبور کند، اما نه آنقدر رقیق که روی سطح باقی نماند.
اختلاط باید بهگونهای انجام شود که تودههای خشک و گلولههای سیمانی باقی نماند.
الک کردن ملات در صورت توصیه سازنده یا وجود ذرات نامناسب میتواند احتمال گرفتگی نازل را کاهش دهد.
با این حال، حذف یا تغییر اجزای ملات بدون اطلاع از فرمول محصول کار درستی نیست.
هر بچ ملات باید تا حد امکان از نظر نسبت آب، زمان اختلاط و میزان روانی مشابه بچ قبلی باشد.
تغییر مداوم قوام ملات باعث میشود رنگ، بافت و ضخامت لایه در قسمتهای مختلف متفاوت شود.
کنترل روانی ملات
پیش از اجرای اصلی، مقدار کمی از ملات را آزمایشی روی یک بخش کماهمیت یا نمونه جداگانه اجرا کنید.
در این آزمون، خروجی نازل، میزان پاشش، چسبندگی، شره و ظاهر سطح بررسی میشود.
اگر ملات از نازل خارج نمیشود، تنها راهحل افزایش آب نیست.
ممکن است مشکل از دانهبندی نامناسب، گرفتگی مسیر، فشار ناکافی هوا یا نازل نامتناسب باشد.
اگر پاشش بیش از حد پخش میشود، باید وضعیت فشار هوا، فاصله نازل و غلظت ملات بررسی شود.
تنظیم فشار هوا و نازل
فشار هوا باید بر اساس دستورالعمل دستگاه و نوع ملات تنظیم شود.
فشار بیش از اندازه میتواند پاشش نامنظم، برگشت ذرات، ایجاد گردوغبار و اتلاف ملات را افزایش دهد.
فشار کم نیز ممکن است خروجی پیوسته ایجاد نکند یا باعث جمع شدن ملات در مسیر شود.
انتخاب نازل باید با اندازه ذرات ملات و ضخامت مورد نظر هماهنگ باشد.
نازل کوچک برای ملات دارای دانههای درشت احتمال گرفتگی بیشتری دارد.
نازل بزرگ نیز ممکن است کنترل ضخامت و کیفیت سطح را دشوار کند.
فاصله دستگاه تا سطح باید در آزمون اولیه تعیین شود و در طول کار تا حد امکان ثابت بماند.
حرکت دست بهتر است یکنواخت و بدون توقف ناگهانی باشد.
مکث طولانی در یک نقطه، احتمال ایجاد برآمدگی و اختلاف ضخامت را افزایش میدهد.
تنظیمات مناسب برای یک ملات یا سطح، الزاماً برای ملات و سطح دیگر مناسب نیست.
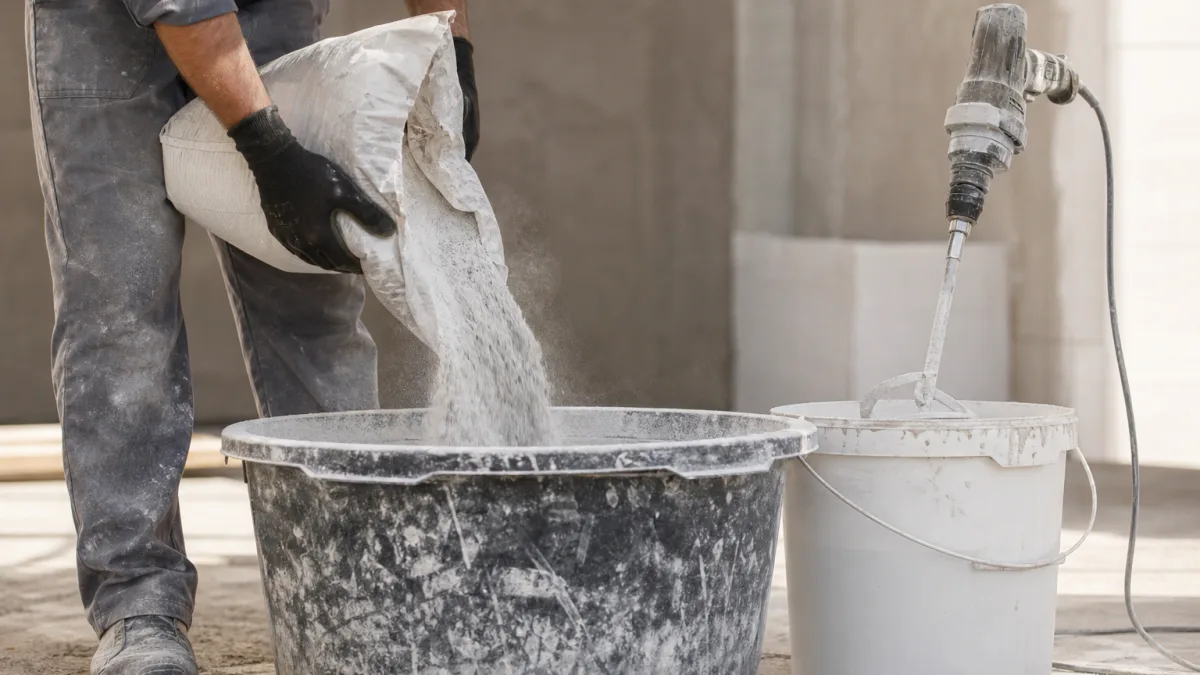
ترتیب درست اجرای پوشش
اجرای منظم به کنترل مصرف و کیفیت ظاهری کمک میکند.
ابتدا محدوده کار، گوشهها، اطراف تأسیسات و بخشهایی را که نباید ملات به آنها برسد، مشخص و محافظت کنید.
سپس کمپرسور، شیلنگ، اتصالات، مخزن و نازل را از نظر اتصال و سلامت بررسی کنید.
ملات آماده را در مقدار قابل مدیریت داخل مخزن قرار دهید.
پر کردن بیش از ظرفیت مجاز میتواند کار با دستگاه را دشوار کند و فشار بیشتری به مجموعه وارد کند.
پس از اجرای آزمایشی، پاشش اصلی را از قسمتهایی آغاز کنید که دسترسی و کنترل بهتری دارند.
حرکت نازل باید با سرعت تقریباً یکنواخت انجام شود.
برای رسیدن به ضخامت بیشتر، معمولاً اجرای چند لایه کنترلشده از یک لایه بسیار ضخیم قابل مدیریتتر است.
زمان انتظار میان لایهها باید بر اساس نوع ملات و شرایط محیطی تعیین شود.
لایه بعدی نباید بدون توجه به وضعیت لایه قبلی روی سطحی ناپایدار، خیس یا پوستهشده اجرا شود.
پس از اتمام کار، سطح باید از نظر یکنواختی، ترک، شره، نقاط کمپوشش و جداشدگی بررسی شود.
شرایط محیطی هنگام استفاده
دمای محیط، جریان هوا، تابش مستقیم خورشید و رطوبت میتوانند زمان کارپذیری ملات را تغییر دهند.
باد شدید ممکن است مسیر پاشش را منحرف کند و موجب پخش شدن ذرات در محیط شود.
تابش مستقیم و خشک شدن سریع نیز میتواند فرصت پرداخت یا اصلاح سطح را کاهش دهد.
در محیط بسته، تهویه باید به اندازهای باشد که هوای کارگاه قابل تنفس بماند.
تهویه مناسب نباید جریان شدیدی ایجاد کند که پاشش را از مسیر خارج کند.
پیش از شروع کار، وضعیت آبوهوایی و شرایط محل باید با الزامات محصول مورد استفاده مقایسه شود.
اگر اجرای کار در فضای بیرونی انجام میشود، باید برای تغییر ناگهانی باد یا بارندگی برنامه جایگزین وجود داشته باشد.
ایمنی اپراتور و محیط کار
پاشش ملات سیمانی میتواند ذراتی ایجاد کند که برای چشم، پوست و دستگاه تنفسی مناسب نیستند.
استفاده از عینک یا محافظ صورت، دستکش مناسب، لباس کار و حفاظت تنفسی متناسب با شرایط محیط اهمیت دارد.
اپراتور باید از قرار دادن دست یا ابزار در مسیر خروجی نازل خودداری کند.
پیش از باز کردن مسیر، تعویض نازل یا رفع گرفتگی، دستگاه را متوقف و فشار باقیمانده را طبق دستورالعمل تخلیه کنید.
شیلنگهای آسیبدیده، اتصالات لق و بستهای فرسوده میتوانند باعث نشت هوا یا جدا شدن ناگهانی اتصال شوند.
کمپرسور باید در محل پایدار و دارای تهویه قرار بگیرد.
کابل برق، شیلنگ هوا و مسیر رفتوآمد باید طوری قرار داده شوند که خطر زمین خوردن ایجاد نکنند.
پاشش روی سطوحی که سیم برق، تجهیزات حساس یا افراد بدون محافظ در نزدیکی آنها قرار دارند، نیازمند محافظت و فاصلهگذاری مناسب است.
شستوشو و نگهداری دستگاه
تمیزکاری باید بلافاصله پس از پایان کار و پیش از خشک شدن ملات انجام شود.
باقی ماندن سیمان در نازل، شیلنگ، مخزن یا مسیر خروجی میتواند باعث گرفتگی و کاهش عملکرد نوبت بعد شود.
برای شستوشو فقط از روش و موادی استفاده کنید که با جنس قطعات و دستورالعمل سازنده سازگار باشند.
قطعات قابل جداسازی باید با دقت باز شوند و پس از تمیزکاری کاملاً بررسی شوند.
استفاده از ابزار تیز برای باز کردن گرفتگی ممکن است به نازل یا سطح داخلی مسیر آسیب بزند.
پس از شستوشو، رطوبت باقیمانده باید از بخشهایی که نباید خیس بمانند خارج شود.
اتصالات، واشرها و نازل باید از نظر فرسودگی یا تغییر شکل بررسی شوند.
نگهداری دستگاه در محل خشک و دور از ضربه، احتمال آسیب در زمان استفاده بعدی را کاهش میدهد.
برنامه نگهداری دقیق باید بر اساس مدل دستگاه و توصیه تولیدکننده تنظیم شود.
خطاهای رایج هنگام استفاده
یکی از خطاهای رایج، استفاده از ملات بدون آزمون اولیه است.
این کار ممکن است پس از پر شدن مخزن یا شروع اجرای اصلی، مشکل گرفتگی یا شره را آشکار کند.
خطای دیگر، تغییر همزمان چند عامل است.
اگر اپراتور هم فشار هوا، هم غلظت ملات و هم نازل را بدون آزمون جداگانه تغییر دهد، تشخیص علت مشکل دشوار میشود.
پاشش از فاصله متغیر نیز باعث اختلاف ضخامت و تفاوت بافت در سطح میشود.
رها کردن ملات در مخزن برای مدت طولانی میتواند پاکسازی را دشوار کند.
بیتوجهی به ظرفیت مجاز دستگاه، استفاده از ذرات درشت و کار با شیلنگ نامناسب نیز از عوامل قابل بررسی هستند.
همچنین نباید برای افزایش سرعت، لایهای بسیار ضخیم را بدون توجه به مشخصات ملات روی سطح اجرا کرد.
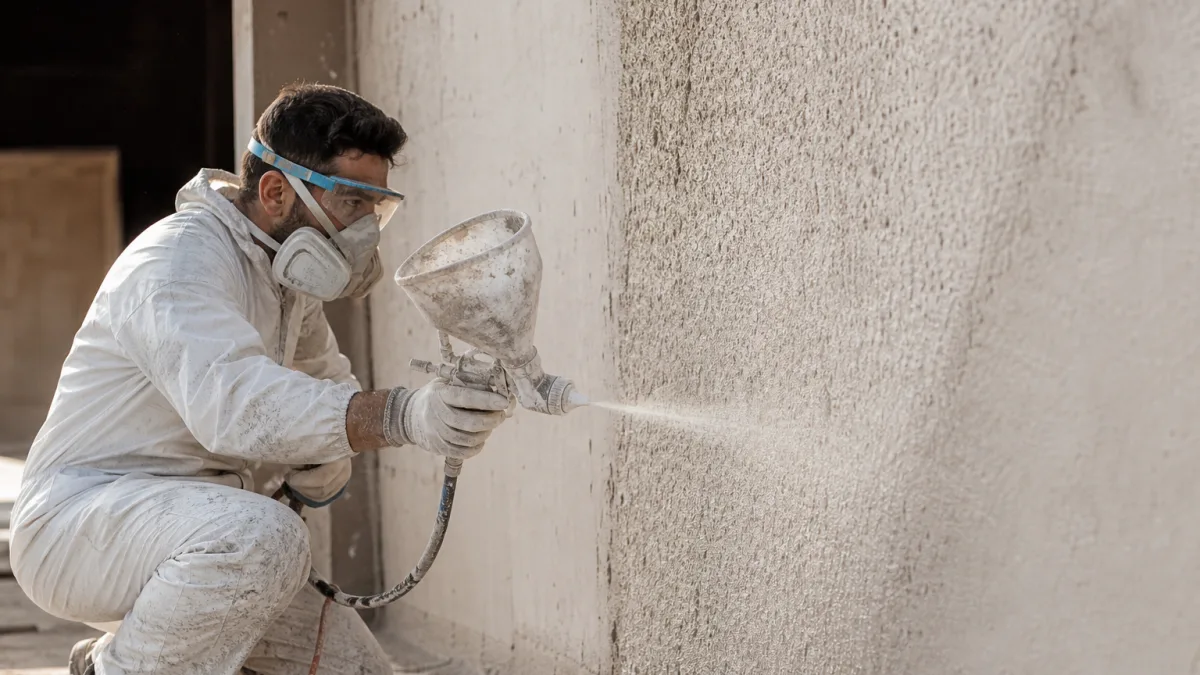
چه زمانی دستگاه مناسب نیست
اگر ملات برای پاشش طراحی نشده باشد، استفاده از دستگاه میتواند نتیجه نامطلوب ایجاد کند.
سطوح بسیار ناپایدار، آلوده یا دارای رطوبت نامناسب نیز پیش از هر تصمیمی به آمادهسازی نیاز دارند.
در پروژهای که دسترسی به آب، برق یا هوای فشرده مطمئن وجود ندارد، باید هزینه و دشواری آمادهسازی تجهیزات سنجیده شود.
اگر حجم کار بسیار محدود باشد، زمان شستوشو و آمادهسازی ممکن است بخش مهمی از فرآیند را تشکیل دهد.
در چنین شرایطی، مقایسه روش پاشش با اجرای دستی باید بر اساس سطح کار، نوع ملات، کیفیت مورد انتظار و امکانات محل انجام شود.
هدف از این مقایسه اعلام یک روش بهتر برای همه پروژهها نیست.
روش مناسب روشی است که با ماده، سطح، نیروی انسانی و شرایط واقعی کار سازگار باشد.
چکلیست پیش از شروع
پیش از روشن کردن دستگاه، موارد زیر را بررسی کنید.
- دستگاه برای ملاتهای پایه سیمانی و اندازه ذرات مورد نظر مناسب باشد.
- سطح از گردوغبار، چربی و ذرات سست پاک شده باشد.
- ملات مطابق دستور محصول و با قوام قابل پاشش آماده شده باشد.
- نازل و مسیر عبور از نظر گرفتگی یا آسیب بررسی شده باشند.
- کمپرسور و شیلنگ توان تأمین هوای مورد نیاز دستگاه را داشته باشند.
- یک آزمون کوتاه روی نمونه یا بخش کماهمیت انجام شده باشد.
- تجهیزات حفاظت فردی و پوشش محافظ سطوح آماده باشد.
- برنامه شستوشوی دستگاه پس از اتمام کار مشخص شده باشد.
این چکلیست جایگزین دفترچه دستگاه یا دستور مصرف ملات نیست.
کاربرد آن کمک به جلوگیری از فراموش شدن مراحل پایه پیش از شروع اجراست.
جمعبندی شرایط استفاده
استفاده موفق از سیمان سفید پاش بادی به یک عامل منفرد وابسته نیست.
ملات مناسب، سطح آماده، فشار هوای هماهنگ، نازل درست، حرکت یکنواخت و شستوشوی بهموقع باید در کنار هم قرار بگیرند.
نبود مشخصات مدل دستگاه، اجازه نمیدهد فشار یا ظرفیت مشخصی بهعنوان مقدار عمومی برای همه تجهیزات اعلام شود.
بنابراین پیش از خرید یا شروع پروژه، مشخصات فنی مدل، نوع ملات قابل استفاده، اندازه نازل، نیاز کمپرسور و روش پاکسازی را از فروشنده یا سازنده دریافت کنید.
اگر قصد ارزیابی یک دستگاه مشخص را دارید، اطلاعات مدل، نوع ملات، سطح پروژه و حجم تقریبی کار را آماده کنید.
بر اساس همین اطلاعات میتوان درباره تناسب تجهیز با شرایط استفاده تصمیم دقیقتری گرفت.
اقدام منطقی بعدی، اجرای یک تست محدود و ثبت نتیجه پیش از آغاز کار اصلی است.
در صورت مناسب بودن خروجی، فرآیند اجرای کامل باید با همان تنظیمات کنترلشده و با پایش مداوم کیفیت ادامه پیدا کند.